摩擦焊接是一种固态连接工艺,两工件在压力作用下相对运动,通过摩擦生热使界面材料进入热塑性状态,随后顶锻完成连接。这一过程中,温度是决定接头性能的核心变量——它直接支配着金属塑性流动的均匀性、动态再结晶的完成度,以及对于异种材料焊接而言尤为关键的金属间化合物层厚度。然而,摩擦焊接的升温极快、界面封闭、伴随飞边飞溅,传统热电偶仅能获取离散点的滞后数据,难以还原真实的温度场全貌。格物优信高速红外热像仪以其非接触、全幅面、高帧频的测温能力,为这一工艺痛点提供了切实可行的在线监测方案。
一、摩擦焊接测温的特殊挑战与红外热像的适配性
摩擦焊接的温度监测存在三重困难。其一,时间尺度极短。连续驱动摩擦焊接的摩擦阶段通常在数秒内完成,惯性摩擦焊的升温甚至发生在毫秒级,界面温度从室温骤升至材料塑性流动温度,峰值可达1000℃以上。普通商用热像仪50Hz的帧率意味着每20毫秒才采集一帧,在快速升温段可能遗漏关键峰值。其二,空间约束苛刻。焊接界面被工件本体和飞边包裹,真正需要监测的“第三体”区域极窄,且随摩擦进行不断向外挤出,要求测温设备具备足够高的空间分辨率和灵活的镜头配置。其三,环境干扰显著。摩擦过程中产生的金属飞边、烟尘以及工件旋转带来的运动模糊,都会劣化测温信噪比。
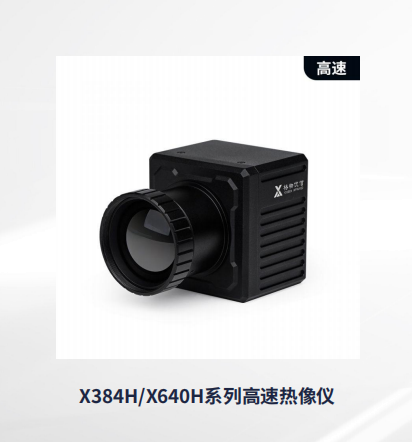
格物优信针对焊接场景推出的高速热像仪系列,在参数设计上直接回应了上述需求。以X384H/X640H系列为例,其125Hz高帧频与2至4毫秒的热响应时间,能够将摩擦升温过程中原本被“跳过”的瞬态温度拐点完整记录下来。对于惯性摩擦焊这类升温速率极高的工艺,4ms的时间常数意味着热像仪对温度变化的跟随能力远优于常规非制冷机芯的8至12毫秒水平。在空间维度上,格物优信提供微距镜头选配方案,可将视场聚焦于焊接界面附近数毫米至数厘米的区域,配合640×512的红外分辨率,足以分辨飞边挤出过程中沿径向的温度梯度变化。
值得留意的是,摩擦焊接的测温对象并非静止。旋转工件表面的发射率特性、氧化层的动态生成与破坏,都会影响单波段测温的准确性。格物优信热像仪在软件层面支持发射率分区校正与背景温度补偿,操作人员可依据母材材质(如铝合金、铜合金或不锈钢)预设对应的发射率参数,并在焊接过程中根据飞边形态变化适时微调。对于异种材料焊接中发射率差异悬殊的场景,这一功能尤为必要。
二、从温度曲线到工艺判据:热像仪在摩擦焊接中的核心价值
将热像仪用于摩擦焊接,目的并非单纯“看到温度”,而是从温度数据中提取可指导工艺决策的信息。格物优信热像仪配套的分析软件支持点、线、区域三种测温工具的任意布设,并可输出时间-温度曲线与空间温度分布矩阵。这些数据在摩擦焊接中至少可支撑三个层面的工艺判断。
第一,识别摩擦阶段的结束时机。摩擦焊接的摩擦阶段何时终止、何时转入顶锻,直接决定热影响区的宽度与接头韧性。过早顶锻则界面温度不足、塑性流动不充分;过晚顶锻则热影响区过宽、晶粒粗化。传统上依靠时间控制或功率曲线拐点判断,存在材料批次与表面状态带来的漂移。热像仪实时输出的界面峰值温度曲线,为操作者提供了一个直接的物理判据:当界面温度进入母材热塑性窗口的中上限区间且升温速率明显放缓时,即标志着摩擦热输入与散热接近动态平衡,此时触发顶锻可获得较优的冶金结合。格物优信软件支持等温线与温度报警功能,可预设目标温度阈值,一旦界面温度触及该值即输出开关量信号,联动焊机PLC执行阶段切换。
第二,评估温度分布的对称性与均匀性。旋转摩擦焊接的一个固有难题是径向温度不均。工件中心处线速度趋近于零,产热密度远低于外缘,导致界面中心区域容易出现“未焊合”缺陷。研究表明,这种径向温度不均匀性是限制接头整体强度的关键因素之一。热像仪的面阵测温能力恰好适用于此:在摩擦阶段中后期截取一帧热图,沿界面径向设置测温线,即可直观读出中心与外缘的温差。若温差过大,工艺工程师可据此调整旋转速度或增设辅助加热(如感应预热或电流辅助),以改善温度均匀性。格物优信热像仪的线测温与区域最高/最低温追踪功能,使得这一评估从离线抽检变为在线实时反馈。
第三,捕捉飞边形成的热特征以间接判断顶锻质量。顶锻阶段飞边挤出的形态与温度,是判断接头致密性的辅助指标。飞边温度过高意味着界面过热或顶锻力不足,飞边温度过低则可能顶锻时机偏晚。热像仪以非接触方式记录飞边挤出过程中的表面温度演变,无需在飞边上埋设传感器,避免了接触式测温对飞边流动的干扰。对于自动化产线而言,这一数据可纳入每件工件的质量档案,实现逐件追溯。
三、落地考量:选型、标定与产线集成
在实际部署中,摩擦焊接测温场景对热像仪的选型有几项硬性约束。测温量程需覆盖从预热到峰值的全程。碳钢与不锈钢的摩擦焊接界面峰值温度通常在1100℃至1250℃之间,铝合金则较低,但异种材料焊接(如铝-铜、钢-铝)的局部热点可能超出预期。格物优信提供从-20℃至1500℃的多档量程配置,用户应根据母材组合选择合适档位,并预留至少20%的余量以避免饱和。镜头工作距离需与焊机结构匹配。旋转摩擦焊的主轴端空间有限,热像仪往往只能安装在侧方或斜上方,需通过长焦或微距镜头在有限视场内锁定界面区域,必要时加装保护窗以防飞边溅射损伤镜片。
标定环节同样不可省略。红外测温的精度依赖于发射率的准确设定,而摩擦焊接过程中界面附近会经历从原始表面到高温氧化、再到塑性挤出新鲜金属的复杂演变。建议在正式监测前,以同批次母材制备试样,在静止状态下用热电偶与热像仪同步比对,确定各温度区间的有效发射率修正系数。格物优信的SDK开发包允许用户将这一修正系数写入采集流程,实现自动补偿。
在产线集成层面,格物优信热像仪提供的以太网接口与数字流媒体输出使其能够较为便捷地接入现有控制系统。对于需要闭环控制的场景,热像仪输出的温度信号可经PLC或工控机处理后,反馈至焊机参数调节回路——例如在摩擦阶段根据实时升温速率微调主轴制动扭矩,或在顶锻阶段依据飞边温度判断保压时间是否充足。这种“测温-判断-执行”的闭环,是将热像仪从记录工具升级为工艺控制元件的关键一步。
四、结语
摩擦焊接的冶金质量,在很大程度上有赖于对“热”的精确驾驭。格物优信热像仪的价值,不在于替代工艺工程师的经验判断,而在于将那些原本不可见、不可测的瞬态热信息,转化为可量化、可追溯、可反馈的数据流。从125Hz帧率对升温拐点的捕捉,到面阵测温对径向温度梯度的揭示,再到等温线报警与产线控制系统的联动,这套技术路径已经在搅拌摩擦焊、激光焊、电阻焊等场景中得到验证。将其迁移至摩擦焊接领域,技术逻辑是相通的:以足够快的速度、足够细的空间分辨率,把焊接界面的热历史完整记录下来,让每一次顶锻都发生在恰当的温度窗口之内。对于追求接头一致性 and 可追溯性的制造场景而言,这无疑是一项值得投入的技术升级。