塑料桶的挤压吹塑成型,在很多人眼里是个“粗活”——把熔融的塑料挤出来,吹进气,合上模,冷却,完事。但真正在车间待过的人知道,桶壁厚薄差个零点几毫米,客户就可能整批退货;桶底出现一个黑点,整条线停下来排查半天;合模时粘模,清理模具的时间够生产几百个桶。这些问题追到最后,十有八九跟“温度”有关,而且不是某一个点的温度,是模头端面、坯料圆周、型腔内壁这些面的温度分布是否均匀、是否在窗口内。传统热电偶能告诉你某个点的温度,但它告诉不了你模头左边和右边差了几度,也告诉不了你坯料转一圈哪个角度偏冷。格物优信的X640F红外热像仪在这个场景下的价值,就是把“点测温”变成“面测温”,让塑料桶成型过程中的热异常从“事后找原因”变成“在线拦不良”。
为什么塑料桶挤压成型需要面测温而不是点测温
塑料桶的挤压吹塑工艺,核心工序可以拆成三步:挤出机把HDPE或PP原料熔融塑化,从模头挤出筒状坯料,然后模具合拢、吹气成型、冷却定型。每一步都对温度有要求,而且要求的方式不一样。
挤出模头的问题在于分区加热的均衡性。模头通常由多个加热圈分区控制,每个区有独立的热电偶反馈。但热电偶测的是加热圈附近某一点或某几点的温度,它管不了模头整个端面的温度分布。如果模头左侧的加热圈功率偏大、右侧偏小,或者某个区域的加热圈与模头本体接触不良导致热传导效率下降,热电偶的读数可能都是“正常”的,但挤出来的坯料左侧薄右侧厚,或者圆周方向壁厚不均。塑料桶行业有个经验数据:PE坯料模头的温度偏差超过5℃时,吹胀后产品的壁厚差可以到15%以上。这个级别的偏差,热电偶在单点上是看不出来的,因为每个点的读数都在设定值附近,问题出在“点与点之间”的温差上。
坯料下坠段的问题在于圆周温度均匀性。熔融的筒状坯料从模头出来到进入模具,中间有一段悬空行程。这段行程里坯料暴露在车间环境中,受环境气流、自身散热和重力拉伸的共同影响,圆周方向的温度会逐渐变得不均匀。偏冷的一侧流动性差,吹胀时不容易延展,壁厚偏厚;偏热的一侧流动性好,容易过度拉伸,壁厚偏薄甚至破洞。传统做法是靠老师傅看坯料下垂的形态和光泽来估判,经验成分大,换一个班次的人判读标准就可能不一样。
合模成型的问题在于型腔温度的隐蔽异常。模具型腔的温度由冷却水道控制,正常情况下各区域温度应该大致均衡。但如果某条冷却水道局部堵塞,或者模具某处的水路设计本身就有死角,型腔表面就会出现局部热点。这个热点在合模瞬间会让接触到的塑料熔体过度加热,轻则产生焦料黑点,重则粘模,清理起来费时费力。热电偶埋设在模具里能监测水温,但它测不到型腔表面的实际温度分布,因为模具钢的热传导路径和冷却水路的实际换热效率之间存在太多变数。
这三个点位的问题有一个共同特征:不是某个点的绝对温度错了,而是温度的空间分布不均匀。点测温工具天生不适合解决这类问题,面测温的热像仪才是对路的工具。
X640F在三个工位的部署逻辑与判据
格物优信X640F的基础参数是围绕塑料桶挤压工况配置的:640×512的红外分辨率,8~14μm长波波段,测温范围标配0~300℃(覆盖HDPE/PP熔融温区160~230℃),热灵敏度NETD≤50mK,全幅帧率50Hz,机身IP54防护,千兆网口加SDK支持集成到吹塑机控制系统。这些参数放在三个工位上,各自承担的职责不同。
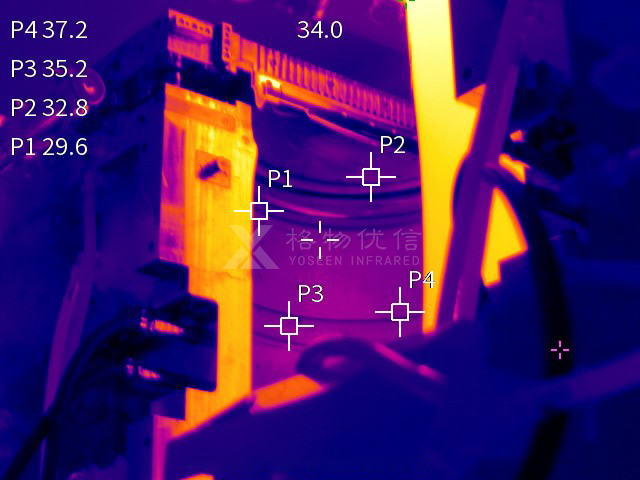
挤出模头端面是第一个部署点。热像仪架设在模头侧上方,用广角镜头覆盖模头全端面。软件里给模头端面画一个矩形测温区域,看的是这个区域内的最高温与最低温之差。正常情况下,模头分区加热均衡时这个温差应该控制在一个窄带内。如果温差扩大,热像图会直观地显示是哪一侧或哪个方位出现了偏热或偏冷。偏热的区域对应的坯料段会偏薄,偏冷的区域对应的坯料段会偏厚。操作人员根据热图调整对应分区加热圈的设定值或检查加热圈接触状态,调整的效果也可以通过热图的温差变化实时验证。这个工位的判据不需要精确到±1℃,关键在于温差的趋势——是扩大了还是收窄了,热图上的异常区域在模头的哪个方位。
坯料下坠段的监测逻辑跟模头不同。坯料是运动的,筒状结构在热像仪视场中呈现为一个竖直的带状区域。X640F的50Hz帧率足以跟上坯料的挤出速度,连续采集的热图序列可以拼出坯料圆周方向的温度分布。软件端可以沿坯料圆周画一条弧形测温线,输出这条线上的温度曲线。曲线上的低谷对应偏冷区域,峰值对应偏热区域。偏冷区域是壁厚偏厚的预警信号,偏热区域是破洞风险的预警信号。与模头工位不同的是,坯料段的温度分布受环境因素影响更大,车间门开一下、风扇吹一下都可能扰动气流,所以这个工位的判据更适合看趋势的持续性——某个方位的低温如果只是瞬时波动,不必干预;如果持续几个生产周期都偏低,说明模头对应区域的出料温度本身就有问题,需要回头调模头或者检查该区域的流道。
合模型腔的监测是间歇性的,但价值很高。合模瞬间,热像仪对准型腔内壁(通常在开模取件后的空档期采集),看的是型腔表面的温度分布。正常的型腔,各区域温度大致均衡,差异主要来自几何结构导致的热传导路径不同。如果某处出现明显的孤立热点,且位置固定、重复出现,基本可以锁定该处冷却水路存在问题。这个判据的逻辑跟合束器热均衡性检测类似:不是看绝对温度,是看分布是否合理。粘模和焦料黑点这两种缺陷,在热像图上都有前兆——粘模区域的型腔温度往往偏高(冷却不足),焦料区域则可能是局部过热导致塑料降解。提前发现型腔的热异常,在缺陷发生之前介入冷却水路的清理或检修,比等出了废品再停机排查划算得多。
跟传统手段的对比:不是替代,是补盲
需要说清楚的是,热像仪在这个场景里不是要把热电偶和点温枪全部淘汰。热电偶在闭环控制中的作用不可替代——它响应快、信号稳定、直接接入温控仪表,是维持模头温度的基本手段。热像仪补的是热电偶看不到的那部分:模头端面各点之间的温差、坯料圆周的温度分布、型腔表面的热图全貌。热电偶告诉控制系统“当前温度是210℃”,热像仪告诉工艺人员“模头左侧比右侧高了8℃,坯料三点钟方向偏冷”。
另一个实际优势是不干扰生产。热像仪非接触测温,不需要在模具或坯料上预埋传感器,不改变原有的热传导路径和熔体流动状态。对于塑料桶这种表面质量要求高的产品,任何接触式测量都可能留下痕迹或影响冷却过程。热像仪从侧上方拍摄,对成型过程零干预。
选型与落地的务实建议
如果塑料桶生产企业考虑引入热像仪做在线测温,X640F的配置建议从实际工位需求出发。模头端面监测用15mm或25mm镜头,视场覆盖模头全端面;坯料段监测用25mm镜头,保证坯料在画面中有足够的像素宽度;型腔监测因为安装位置受限(通常在模具开合区域附近),可能需要根据机台结构选配镜头焦距。软件端,格物优信的IRStudio支持多区域独立测温、阈值报警、温度曲线记录和回放,三个工位可以分别设置判据,互不干扰。
落地时最容易踩的坑是发射率设置。塑料的发射率跟金属不同,HDPE和PP在不同温度下的红外辐射特性也有差异。X640F的软件支持分区发射率设置,但前提是使用的人知道被测的是什么材料、大概的发射率范围是多少。务实的做法是用接触式测温(比如在停机的坯料上贴热电偶)跟热像仪读数做一次比对,确认发射率设置没有跑偏,后续批次沿用同一套参数。热像仪测的是表面辐射温度,塑料熔体有一定半透明性,厚壁和薄壁的辐射深度不同,绝对温度值跟热电偶读数之间存在一个系统性的偏差是正常的——关键是这个偏差稳定,那么趋势判读和温差判据就是可靠的。
还有一个容易被忽略的点:车间环境对热像仪的考验。塑料桶车间有水汽、有塑料挥发物、有粉尘,X640F的IP54防护等级能应对这些,但镜头窗口需要定期清洁。油污附着在镜头上会改变透射率,导致测温读数整体偏低。把镜头清洁纳入日常点检流程,比出了偏差再排查省事得多。
从更务实的角度看,塑料桶挤压成型引入热像仪在线测温,第一步不需要追求全工位覆盖。先在一个工位上跑通判据、积累数据、验证效果,比如从模头端面监测开始,用温差趋势来指导分区加热调整,看到壁厚均匀性的改善之后,再推广到坯料和型腔。热像仪的价值最终要落在“少出废品、少停机、少靠经验”上,而不是参数表上的数字有多漂亮。格物优信在这个场景的产品匹配度,体现在X640F的分辨率、波段、防护和软件功能恰好卡在塑料桶成型测温的需求点上,没有冗余配置,也没有关键短板的缺失。对于正在被壁厚波动和粘模问题困扰的塑料桶生产企业,这是一个值得认真评估的技改方向。